


Dacromet" on translitteroitu termi, ja sen englanninkielinen nimi on "DACROMET". Tällä pintakäsittelytekniikalla on laaja valikoima sovelluksia teollisuudessa ainutlaatuisten pinnoitusominaisuuksiensa ansiosta.
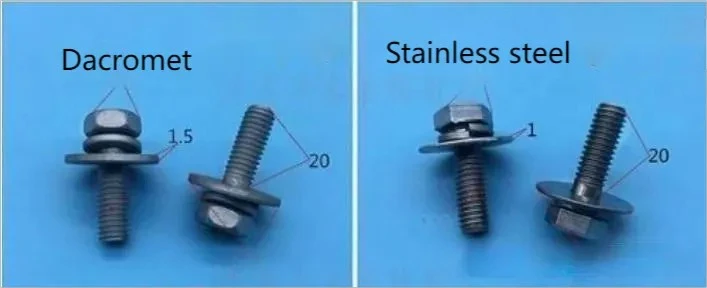
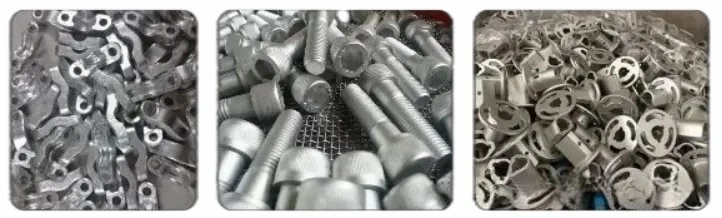
Dacromet kehitettiin ensimmäisen kerran 1950-luvun lopulla. Tuolloin Pohjois-Amerikan ja Pohjois-Euroopan kylminä talvina teillä käytettiin yleisesti suolaa jäätymispisteen alentamiseksi ja liikenteen keventämiseksi, mutta natriumkloridin sisältämät kloridi-ionit syövyttivät teräsalustaa aiheuttaen vakavia vahinkoja ajoneuvoille. Amerikkalainen tiedemies Mike Martin kehitti erittäin dispergoituneen vesiliukoisen pinnoitteen, jonka pääkomponenttina oli sinkkihiutaleita sekä liuottimina alumiinihiutaleita, kromihappoa ja deionisoitua vettä. Täysin suljetun-silmukan päällystys- ja paistoprosessin jälkeen muodostui ohut pinnoite, joka vastusti menestyksekkäästi kloridi-ionien eroosiota, mikä merkitsi uuden tason korroosionestoteknologiassa ja mullistaa perinteisten korroosionestoprosessien lyhyen käyttöiän haitan.
1970-luvulla japanilainen NDS-yhtiö esitteli Dacromet-teknologian yhdysvaltalaiselta MCI-yhtiöltä ja osti käyttöoikeudet Aasian-Tyynenmeren alueella ja otti määräysvallan yhdysvaltalaisesta MCI-yhtiöstä. Japanin paranneltua Dacromet-teknologiaa kehittyi nopeasti Japanissa yli 100 pinnoitetehdasta ja yli 70 lääkeyksikköä syntyessä. Vuonna 1994 Kiina esitteli virallisesti Japanin Dacromet-teknologian. Aluksi sitä käytettiin vain puolustusteollisuudessa ja kotimaisissa autonosissa, ja myöhemmin sitä sovellettiin eri teollisuudenaloilla, kuten sähkö-, rakennus-, meritekniikka-, kodinkoneet, laitteisto- ja vakioosat, rautatiet, sillat, tunnelit, valtateiden suojakaiteet, petrokemian, biotekniikan, lääketieteellisten laitteiden, jauhemetallurgian jne.
Määritelmä ja periaate
1.Määritelmä
Dacromet-pinnoite, joka tunnetaan myös nimellä sinkki-kromipinnoite, on uudenlainen metallin pintakäsittelytekniikka. Se on epäorgaaninen vesiliukoinen-pinnoite, joka on valmistettu sinkkijauheesta, alumiinijauheesta ja kromianhydridistä perusmateriaaleina.
2. Periaate
Kun pinnoite on levitetty metallityökappaleen pinnalle ja sen jälkeen paistettu korkeassa lämpötilassa, pinnoitteessa oleva vesi haihtuu ja kromihapon sekä sinkin ja alumiinin välillä tapahtuu kemiallinen reaktio muodostaen amorfisen epäorgaanisen konversiokalvon, joka on Dacromet-pinnoite. Tämä pinnoite voi tarttua tiukasti metallipintaan ja antaa hyvän suojan metallille.
3. Suorituskykyominaisuudet
Korkea korroosionkestävyys: Dacromet-pinnoitteen sinkki ja alumiini toimivat uhrautuvana anodeina, ja kromaatit muodostavat passiivisen kalvon. Sillä on parempi korroosionkestävyys suolasumutesteissä kuin perinteinen galvanointi, esim. yli 1000 tuntia vs . 200 - 300 tuntia.
Ei vedyn haurastumisen riskiä: Toisin kuin perinteisessä galvanoinnissa, Dacromet-käsittelyssä ei ole vetyä
Hyvä lämmönkestävyys: Pinnoite säilyttää vakaan suorituskyvyn 250 - 300 asteessa, esim. käytettynä autojen pakokaasun osissa korroosion ja hapettumisen estämiseksi.
Hyvä läpäisevyys: Se voi peittää monimutkaisten{0}}muotoisten työkappaleiden kaikki osat, mukaan lukien raot, reiät ja kierteet, mikä takaa tehokkaan suojan.
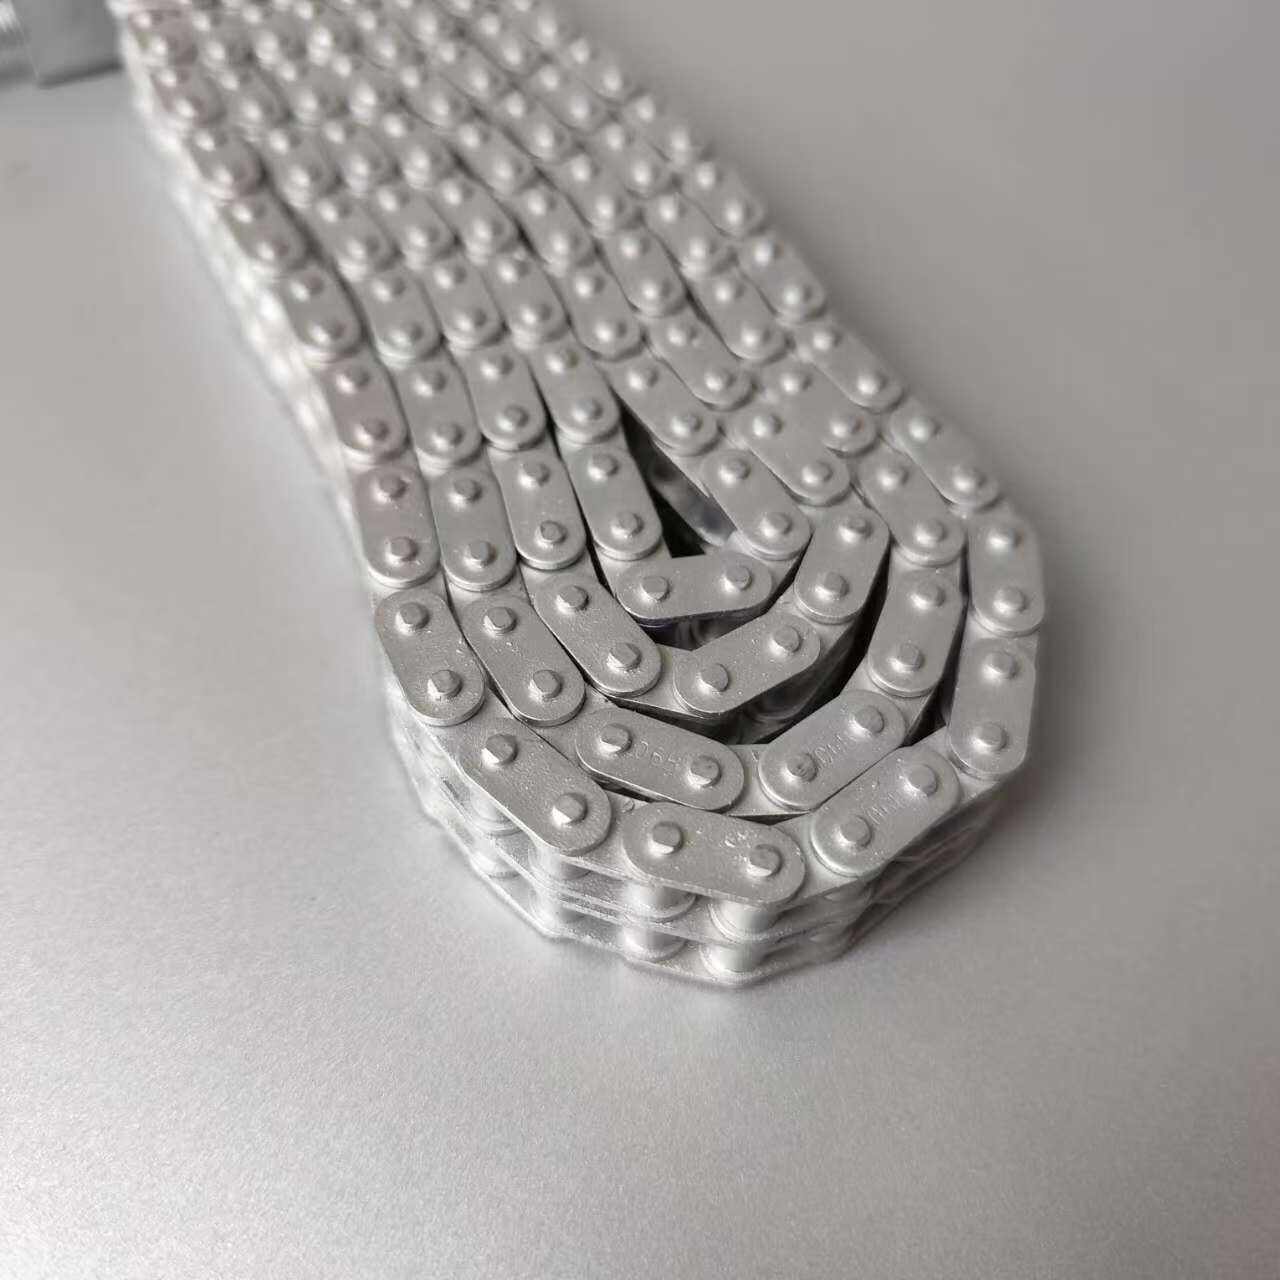
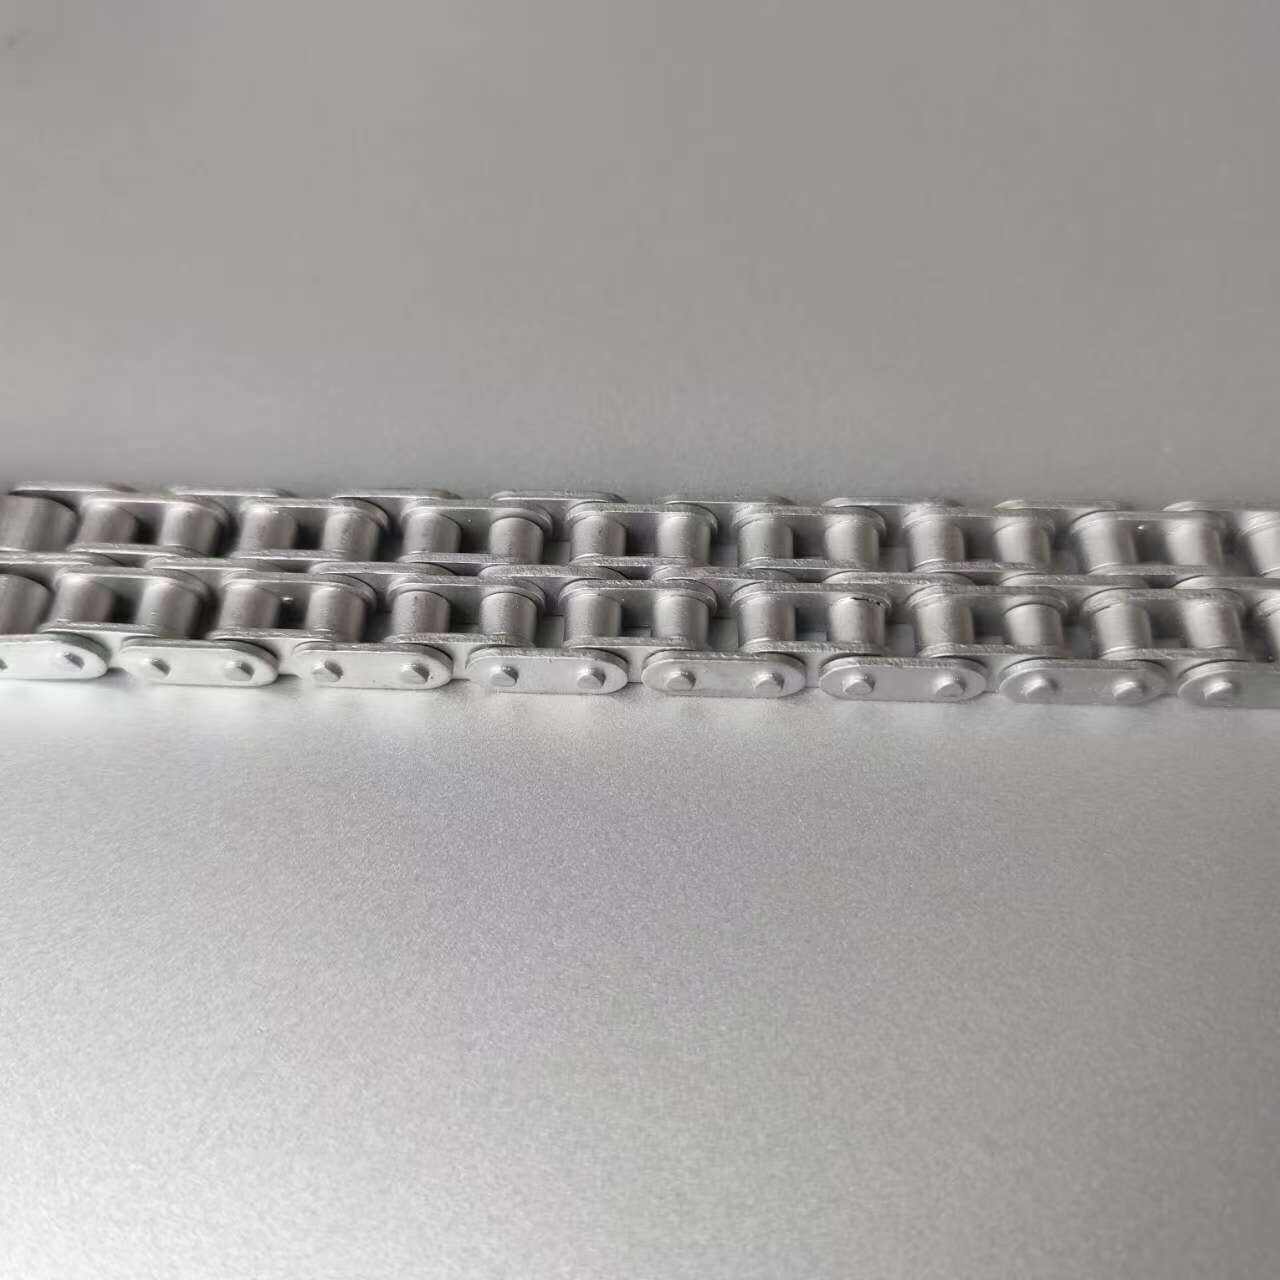
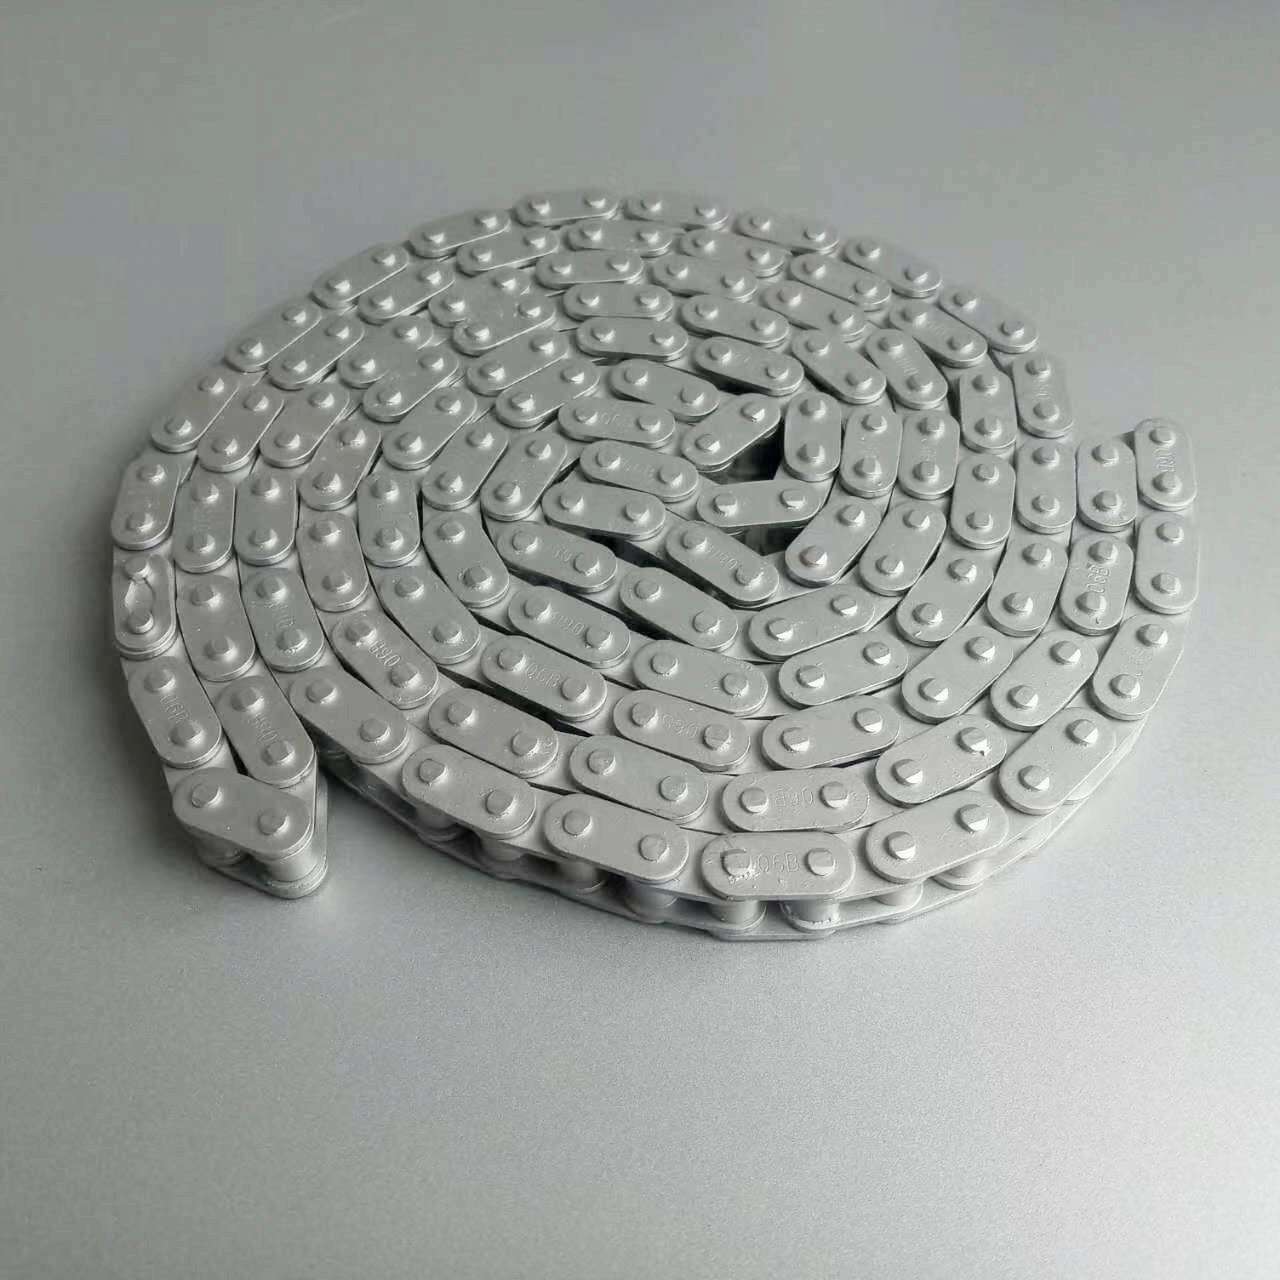
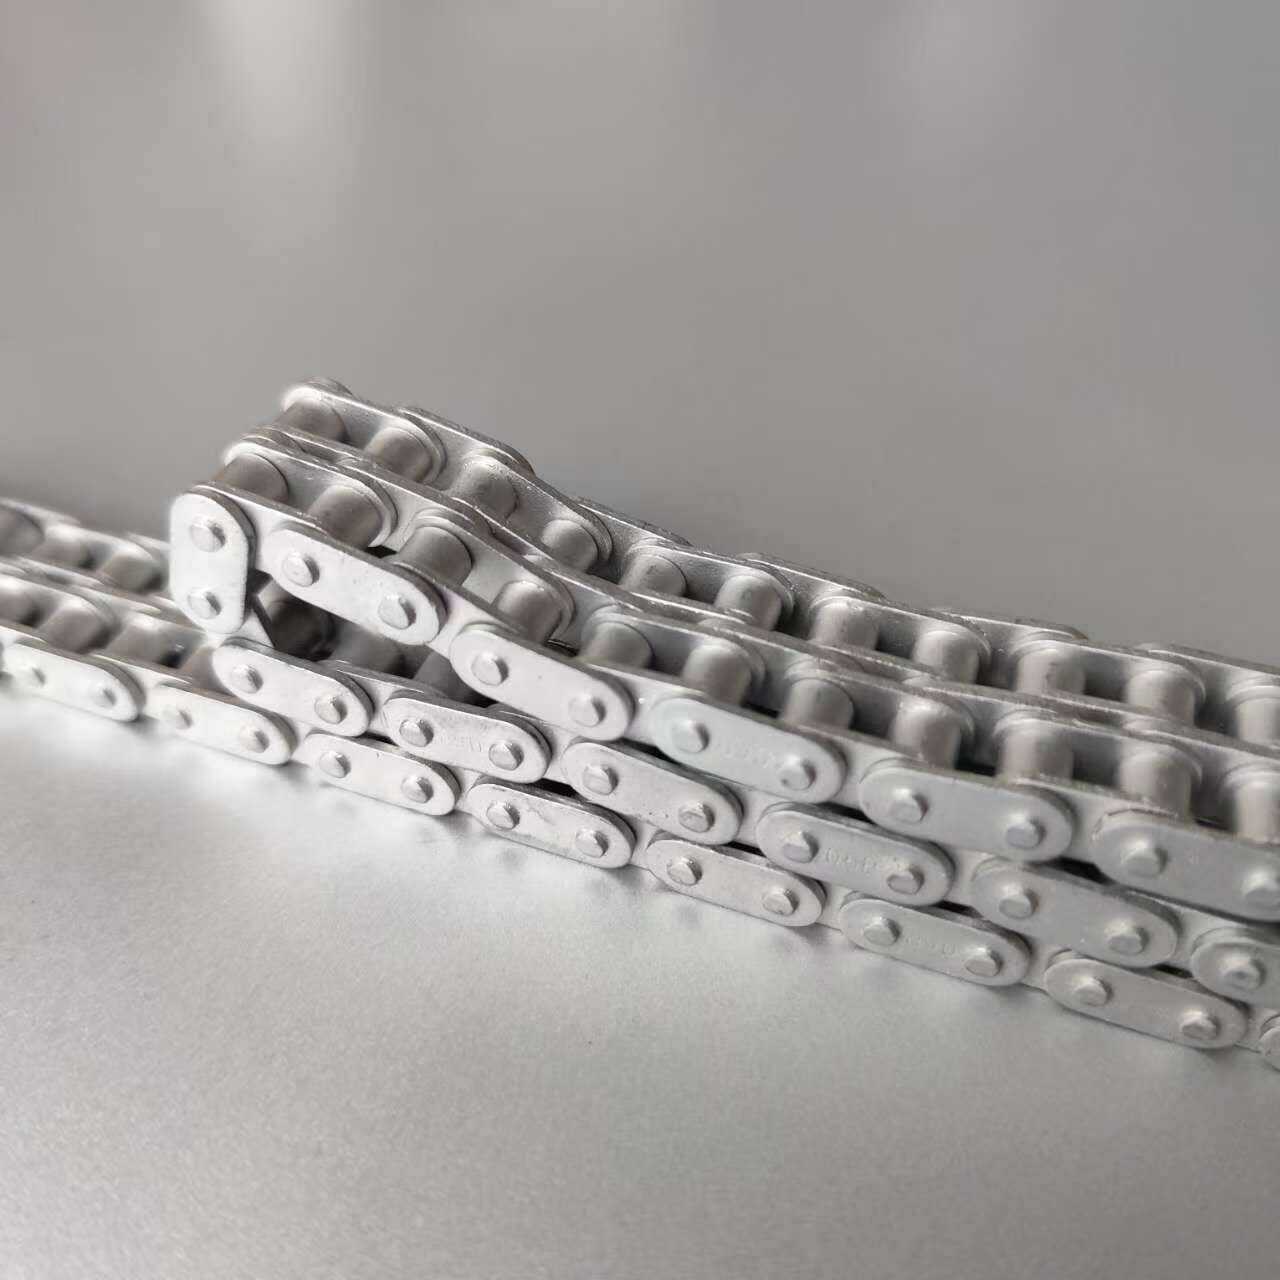
Prosessin kulku
Esikäsittely
Liuottimen rasvanpoisto: Käytä orgaanisia liuottimia, kuten trikloorietyleeniä, etanolia ja asetonia öljytahrojen poistamiseen metallityökappaleiden pinnalta välttääksesi öljytahrojen vaikutuksen myöhempien pinnoitteiden tarttumiseen. Rasvanpoistoon voidaan käyttää myös emäksisiä kemiallisia rasvanpoistoaineita. Liota työkappale rasvanpoistoaineliuokseen tietyssä lämpötilassa ja huuhtele se sitten puhtaalla vedellä.
Suihkupuhallus: Hioma-aineet, kuten teräs- ja lankapuhallus, projisoidaan suurella nopeudella työkappaleen pinnalle poistamaan epäpuhtaudet, kuten oksidihilse, ruoste ja hitsauskuona työkappaleen pinnalta, muodostaen tietyn karkeuden työkappaleen pinnalle ja lisäämällä substraatin sidosvoimaa.
Pinnoituskäsittely
Ruiskutus tai kastaminen:
Rukoileminen: Jos työkappaleet ovat muodoltaan monimutkaisia, suurikokoisia tai eivät sovellu upottamiseen, ruiskuta Dacromet-pinnoite tasaisesti työkappaleen pinnalle ruiskupistoolilla kiinnittäen huomiota ruiskutuksen paksuuden ja tasaisuuden hallintaan.
Kastaminen: Upota puhdistettu työkappale Dacromet-pinnoiteliuokseen, jotta työkappaleen pinta imee pinnoiteliuoksen täysin. Liotusaika riippuu materiaalista, työkappaleen muodosta ja pinnoitusliuoksen koostumuksesta, yleensä muutamasta sekunnista muutamaan minuuttiin.
Nesteen poisto tai tasoitus:
Nesteen poisto: Kastamalla käsitellyt työkappaleet laita ne ulos ottamisen jälkeen spin{0}}kuivauslaitteeseen ja poista ylimääräinen pinnoiteliuos työkappaleen pinnalta keskipakovoimalla, jotta pinnoitteen paksuus on tasainen ja nesteen kerääntyminen ja valuminen vältetään.
Tasoitus: Ruiskutettu työkappale voidaan tasoittaa tietyissä lämpötila- ja kosteusolosuhteissa, jotta pinnoiteliuos saadaan luonnollisesti tasaiseksi työkappaleen pinnalla ja parantaa pinnoitteen tasaisuutta entisestään.
Kovettava hoito
Esipaistaminen: Laita Dacromet-pinnoitteella päällystetty työkappale uuniin tai kuivaustunneliin ja esi-paista sitä alemmassa lämpötilassa (kuten 100 - 150 astetta), jotta pinnoiteliuoksessa oleva vesi ja orgaaniset liuottimet haihtuvat aluksi. Esipaistoaika on yleensä 10 - 20 minuuttia.
Korkean-lämpötilan sintraus: Esipaistetun työkappaleen sintraus jatkuu korkeammassa lämpötilassa (noin 300 astetta), jotta pinnoitusliuoksessa olevat metallihiukkaset, kuten sinkki ja alumiini, reagoivat kromihapon jne. kanssa, jolloin muodostuu tiheä sinkki-kromipinnoite. Sintrausaika on yleensä 30 - 60 minuuttia. Spesifinen aika ja lämpötila riippuvat pinnoitusliuoksen koostumuksesta ja työkappaleen vaatimuksista.
jälki{0}}hoito
Jäähdytys: Työkappaleen lämpötila korkeassa-lämpötiloissa sintrauksen jälkeen on korkea, ja se on jäähdytettävä nopeasti huoneenlämpöön luonnollisella jäähdytyksellä tai ilmajäähdytyksellä, vesijäähdytyksellä jne., jotta vältetään pinnoitteen suorituskyvyn heikkeneminen tai työkappaleen muodonmuutos pitkäaikaisesta korkeassa lämpötilassa pysymisestä-.
Tarkastus: Suorita käsitellyn työkappaleen ulkonäkötarkastus tarkistaaksesi, onko pinnoite yhtenäinen ja täydellinen ja onko siinä vikoja, kuten pinnoitteen puuttuminen, rakkuloita ja halkeamia; Suorita samalla asiaankuuluvat suorituskykytestit, kuten suolasuihkutesti ja tartuntatesti varmistaaksesi, että pinnoitteen laatu täyttää vaatimukset.
Pakkaus ja varastointi: Pakkaa tarkastettu pätevä työkappale välttääksesi pinnoitteen vahingoittuminen ja saastuminen varastoinnin ja kuljetuksen aikana ja säilytä sitä kuivassa ja tuuletetussa ympäristössä.
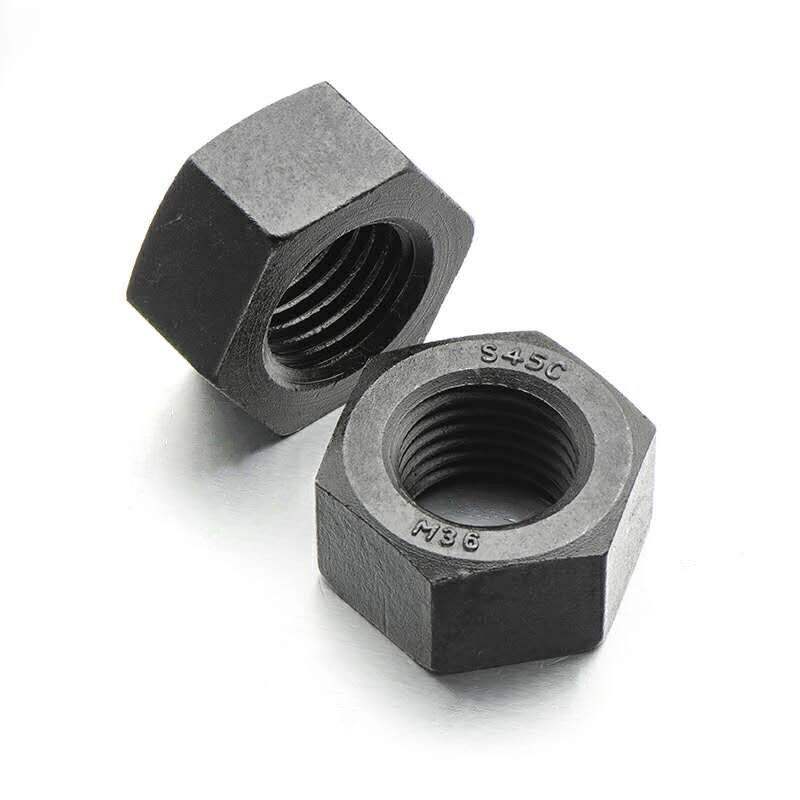
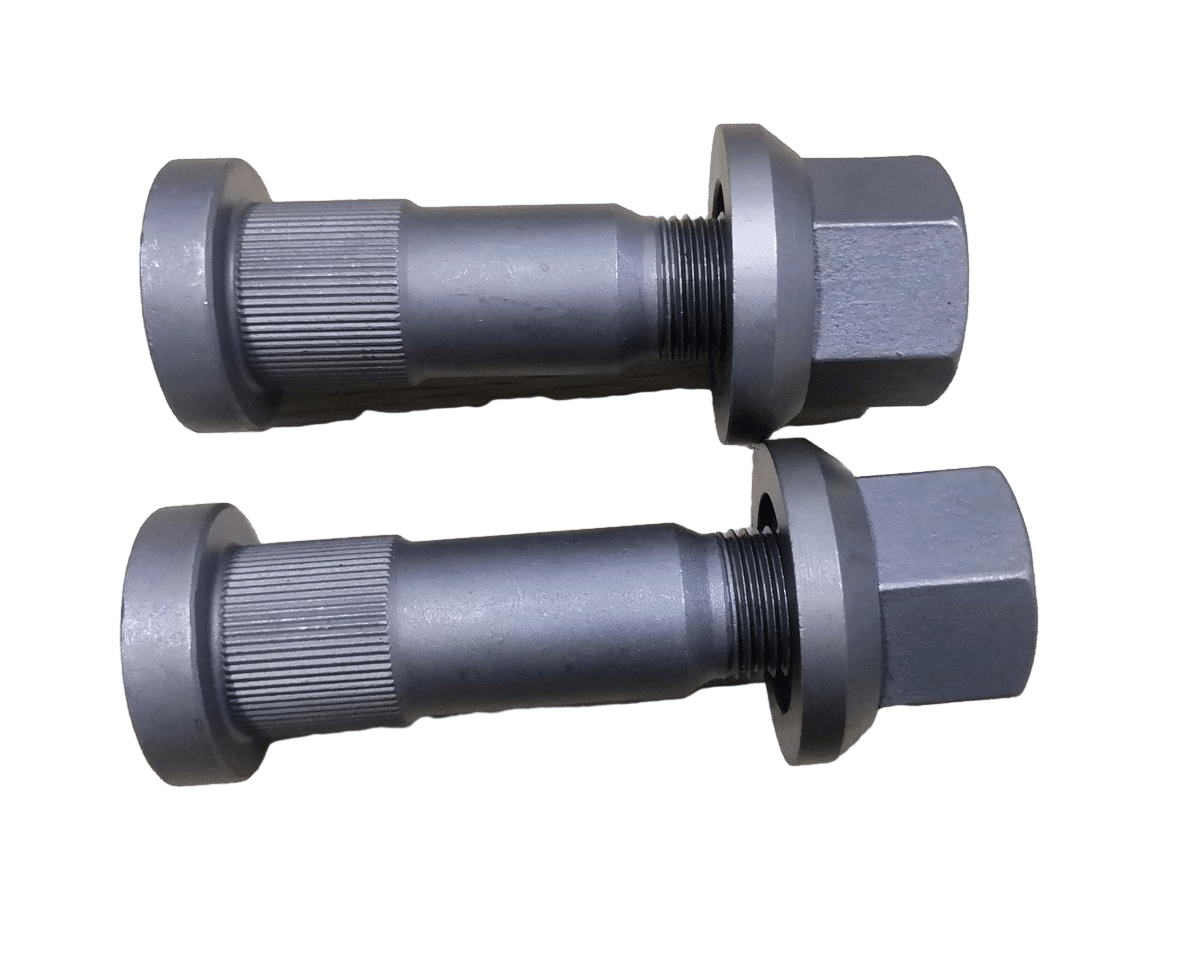
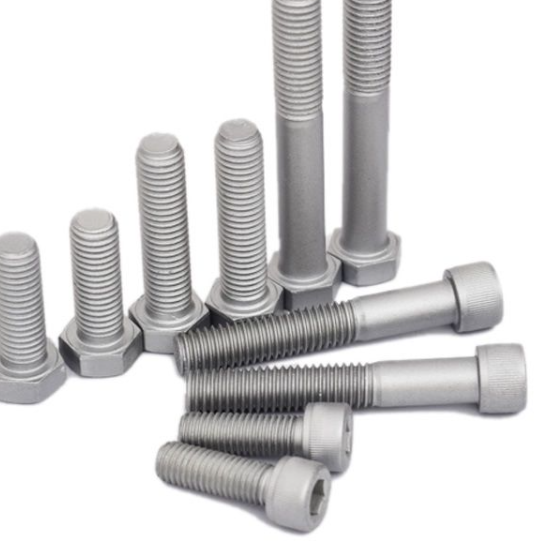
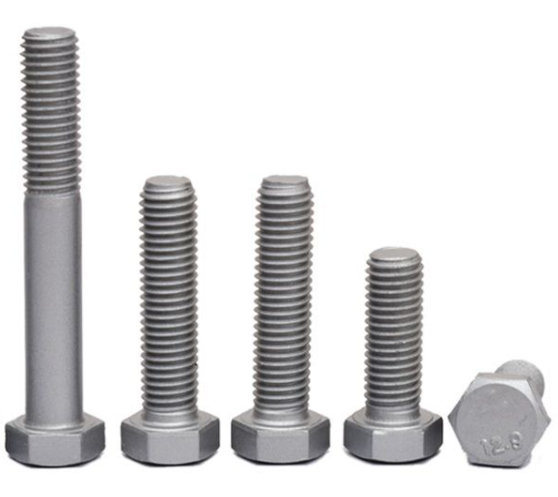
Ominaisuudet
Dacromet-pinnoitteen edut
Erinomainen korroosionkestävyys: Vaikka Dacromet-kalvon paksuus on vain 4 - 8μm, sen ruosteenestovaikutus on yli 7 - 10 kertaa perinteisten sähkö-sinkitys-, kuumasinkitys- tai pinnoitusmenetelmien ruosteenestovaikutus. Punaista ruostetta ei ole ilmaantunut yli 1200 tunnin suolaruiskutestin jälkeen.
Hyvä lämmönkestävyys: Se kestää korkeissa{0}}lämpötiloissa tapahtuvaa korroosiota, ja lämmönkestävä{1}}lämpötila voi nousta yli 300 asteeseen. Ulkonäkö ei juurikaan muutu pitkäaikaisessa-käytössä 250 asteessa, ja korroosionkestävyys on erittäin vahva. Perinteinen galvanointiprosessi kuitenkin kuoriutuu ja romutetaan, kun lämpötila saavuttaa 100 astetta.
Ei vetyhaurastumista: Käsittelyprosessi määrittää, ettei vetyhauristumisilmiötä ole, mikä soveltuu erittäin hyvin rasittujen osien päällystämiseen ja välttää korkean -lujan teräksen vetyhaurastumisen vaaran peittaus- ja galvanoimisprosessien aikana.
Hyvä tarttuvuus ja uudelleenmaalaus: Sillä on hyvä tarttuvuus metallialustaan ja vahva tarttuvuus muihin lisäpinnoitteisiin. Käsitellyt osat on helppo ruiskuttaa ja värjätä, ja tartunta orgaaniseen pinnoitteeseen ylittää jopa fosfatointikalvon.
Hyvä läpäisevyys: Se voi tunkeutua syviin reikiin, kapeisiin työkappaleiden rakoihin ja putkiliitosten sisäseiniin muodostaen hyvän suojakalvon, mikä ratkaisee huonon tasaisen pinnoitteen ja syvyyspinnoituskyvyn sähköpinnoitusprosessissa.
Ei saastumista ja yleistä vaaraa: Koko tuotannon ja käsittelyn sekä työkappaleen pinnoitusprosessin aikana ei synny jätevettä tai pakokaasua, joka saastuttaa ympäristöä. Kolmea-jätteenkäsittelyä ei tarvita, mikä vähentää käsittelykustannuksia.
Hyvä säänkestävyys: Se kestää rikkidioksidin, happosateen, savun ja pölyn eroosion. Sen rikkidioksidin kestävyystesti voi saavuttaa 3 sykliä, ja sillä on myös tietty kestävyys kemiallisia lääkkeitä, bensiiniä ja moottoriöljyä vastaan.
Dacromet-pinnoitteen haitat
Jotkut komponentit ovat haitallisia: Alkuvaiheessa jotkin Dacromet sisälsivät ympäristölle ja ihmiskeholle haitallisia kromi-ioneja, erityisesti kuusiarvoisia kromi-ioneja, jotka ovat syöpää aiheuttavia. Ympäristönsuojelupolitiikan mukaan nykyinen Dacromet ei kuitenkaan enää sisällä kuusiarvoisia kromi-ioneja.
Suuri energiankulutus: Sintrauslämpötila on suhteellisen korkea (noin 300 astetta) ja aika on pitkä. Kovetuslaitteisto kuluttaa paljon energiaa ja sen kustannukset ovat korkeat tässä prosessissa, ja kulutetut kustannukset ovat 1/4 kokonaiskustannuksista.
Huono pinnan kovuus ja kulutuskestävyys: Pinnan kovuus ei ole korkea ja kulutuskestävyys ei ole hyvä. Se ei sovellu kosketukseen tai liittämiseen kuparista, magnesiumista, nikkelistä ja ruostumattomasta teräksestä valmistettujen osien kanssa, koska se aiheuttaa kosketuskorroosiota ja vaikuttaa tuotteen pinnanlaatuun ja korroosionestokykyyn{1}}.
Yksivärinen: Pintaväri on yleensä vain hopea-valkoinen ja hopean-harmaa, mikä on suhteellisen yksivärinen eikä sovellu sovelluksiin, jotka vaativat mukautettuja värejä. Vaikka erilaisia värejä voidaan saada jälkikäsittelyllä-tai komposiittipinnoitteilla, prosessi on monimutkaisempi.
Huono johtavuus: Pinnoite on huono johdin ja johtavuus ei ole kovin hyvä. Siksi se ei sovellu osille, jotka edellyttävät johtavaa liitäntää, kuten sähkölaitteiden maadoituspultteja.